
Tootmisprotsessi võrdlus: ERW vs spiraaltorud

Eessõna: protsessi erinevuste ühendamine toote väärtusega
Tootmisprotsess on tuum, mis määrab terasest torude jõudluse, maksumuse ja rakenduse stsenaariumid. Hebei Huayang Steel Pipe Co., Ltd. jaoks, professionaalne tootjaElektrikindlus keevitatud terasest torud, Erw ja spiraaltorude tootmisprotsesside erinevuste valdamine pole mitte ainult tehniline nõue, vaid ka võti klientidele stsenaariumi - konkreetsete toote soovituste pakkumisel.
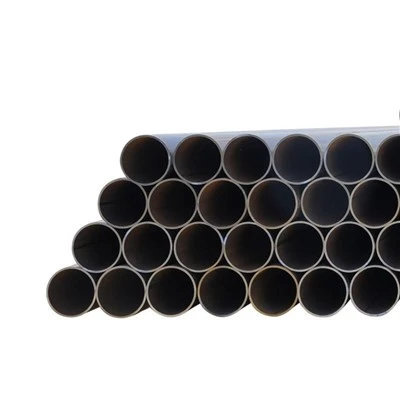
Esiteks peame selgitama ERW torude põhikontseptsiooni, et panna alus protsesside võrdluseks.Mis on Erw toru? See viitabElektrikindlus keevitatud terastoruSee kasutab elektrivoolu abil genereeritud takistussoojust, et sulanduda terasest plaadi (või mähise) servi, mis on moodustatud silindriliseks toorikuks, ja rakendab seejärel survet kindla keevisõmbluse moodustamiseks.Erw toru tähendusRõhutab seega kahte põhiomadust: vastupidavuskuumus kui keevitamise energiaallikas ja pikisuunalised keevisõmblused (paralleelsed toru teljega). Erw torude hulgas, HFW terasest torudon kõrge - jõudluse variant -HFW tähenduson kõrge - sageduskeevitamine, täiendatud ERW tehnoloogia, mis kasutab täpsema ja tõhusama keevitamise saavutamiseks kõrget - sagedusvoolu. Allpool võrdleme ERW torude tootmisprotsesse (võttes Huayangi tootmispraktikat viitena) ja spiraaltorusid neljast võtmeks lingist: pre - protsessi ettevalmistamine, vormimine, keevitamine ja postitus -.
Pre - Protsessi ettevalmistamine: tooraine valik ja eeltöötlus
Erw torupreparaadid (Huayangi ranged standardid)
Huayangi omaElektrikindlus keevitatud terasest torud(sealhulgas tavaline ERW jaHFW terasest torud) omavad rangeid nõudeid toorainete jaoks, kuna resistentsuse keevitamise kvaliteet sõltub suuresti terase elektrijuhtivusest ja keevitatavusest.
Tooraine valik
Huayang kasutab peamiselt Hot - rullitud madala - süsinik/keskmine - süsinikterast mähised (q195-q345) ERW torude jaoks koos võtmekontrolli indikaatoritega:
Keemiline koostis: süsinikusisaldus ≤0,25% (tagab hea keevitatavuse, vältides rabedad keevisõmblused), väävli/fosforisisaldust ≤0,035% (vähendab sisemisi defekte nagu kaasamised);
Pinna kvaliteet: puudub rooste, šahtid ega praod (tuvastab laserpinna skanneri abil, lükates välja mähised, mille defektid on sügavamad kui 0,5 mm);
Paksuse täpsus: paksuse kõrvalekalde ≤ ± 0,05 mm (kontrollitud ultraheli paksusega gabariidid), tagades seina ühtlase paksuse pärast moodustumist.
JaoksHFW terasest torud(Kasutatud kõrge - rõhu stsenaariumide korral) nõuab Huayang lisaks terasest mähise tõmbetugevust ≥480MPa - See tagab, et valmis toru suudab kõrge rõhuta ilma deformatsioonideta. Aastal 2024 lükkas Huayang tagasi 8 partiid terasest mähiseid, millel oli ülemäärane väävli sisaldus (> 0,035%), tagades ainult kvalifitseeritud toorained sisenemisliinile.
Tooraine eeltöötlus
Huayangis Erw toru tooraine eeltöötlusprotsess sisaldab kolme peamist sammu:
Lakkamine ja tasandamine: 12-rulleri tasandaja sirgendab terasemähist, tagades lamedahälbe ≤0,1 mm/m (väldib moodustumise ajal ebaühtlast pinget);
Fikseeritud - pikkuse lõikamine: täppis nihkelaine lõikab terasplaadi 6m-12m segmentideks (kohandatav kliendi vajaduste kohta), lõikehälbega ≤ ± 1mm;
Servade kärpimine: mehaaniline trimmer lõikab plaadi servad V - kujuks (nurk 30 ° - 45 °, laius 5mm-8mm)-See suurendab keevituskontaktide pinda, tagades toru tühjade servade täieliku sulandumise.
Spiraaltorude valmistamine
Spiraaltorud (peamiselt spiraalse sukeldatud kaarega keevitatud torud) on lõdvemad eel - protsessinõuded, keskendudes rohkem kohanemisele suurega - läbimõõduga moodustamine:
Tooraine valik
Spiraaltorud kasutavad kuuma - veeretatud terasest mähiseid või teraseplaate, millel on suurem süsinikusisaldus (Q235-Q460), järgmiste omadustega:
Keemiline koostis: süsinikusisaldus ≤0,45% (kaarekeevitamine võib sulada kõrge - süsinikteras, kuid nõuab pragude vältimiseks eelsoojendamist);
Pinna kvaliteet: väike rooste on lubatud (keevitamise ajal võib vooki kiht katta väikesed defektid);
Paksuse vahemik: sobib paksu - seinaga torude jaoks (seina paksus ≥8mm), kuid paksuse kõrvalekalde võib ulatuda ± 0,1 mm (kõrgem kui ERW torud).
Tooraine eeltöötlus
Spiraaltoru eeltöötlus on lihtsam kui ERW torud:
Kinnimine (mähiste jaoks): ranget tasandamist pole vaja (spiraalne moodustamine võib tasakaalustada väikest ebaühtlust);
Servtöötlus: Burrsi eemaldamiseks tehakse ainult lihtne lihvimine, v - kuju kärpimine (suurendab keevitusraskusi ja vähendab termotuumasünteesi kvaliteeti);
Ei ole fikseeritud - pikkuse lõikamine: terase mähise juhitakse pidevalt moodustamismasinasse, lõikamine toimub pärast moodustamist (viib suurema jäätmekiiruseni).

Formimisprotsess: täpsus - orienteeritud ERW vs skaala - orienteeritud spiraal
Erw toruvormimine (Huayangi multi - rulli gradiendiprotsess)
Huayangis moodustamine ERW torude moodustamine prioriteetseerib mõõtmete täpsust, võttes kasutusele "multi - rulli gradiendi moodustamise protsess", mis jagab tasase plaadi silindriliseks tühjaks kolmes etapis:
Pre - moodustamine (u - vormimine)
Kärbitud terasplaat juhitakse Pre - moodustamisüksusesse (4- 6 horisontaalsete rullide komplekti), mis rakendab järk-järgult suurendavat rõhku (5KN-15KN), et plaat painutada U-kuju. Põhikontrollid:
Kumeruse konsistents: U - kujuline alumine raadius võrdub poole toru sisemise läbimõõduga (nt φ219mm torud vajavad raadiust 109,5mm);
Serva joondamine: visuaalne joondussüsteem tagab U - kuju kaks serva paralleelselt, vahega ≤0,3mm (väldib keevitamise valesti joondamist).
Vahepealne vormimine (pool - ümmarguse vormimine)
U - kujuline tühimik sisestab vaheüksusesse (3 - 4 vertikaalsete rullide komplekti), mis painutab mõlemad küljed ülespoole, moodustades poolring. Huayang kasutab siin "elastset vormimise" tehnoloogiat:
Painduv rõhu reguleerimine (8KN-20NN), et vältida terasplaadi plastilist deformatsiooni;
Pool - ümmarguse avajuhtimise korral temperatuuril 30 ° -40 °, tagades sujuva sisenemise lõplikku moodustumisetappi.
Lõplik vormimine (ringikujuline kujundamine)
Semi - ümmargune tühi toor siseneb lõpliku vormimisüksusesse (2 - 3 kombineeritud horisontaalse-vertikaalse rulli komplekti), mis sulgeb ava silindriliseks toru tühjaks. See etapp on täpsuse jaoks kriitilise tähtsusega:
Läbimõõdu välimine juhtimine: laser läbimõõt mõõteinstrumenti reaalne - aja järgi jälgib tühimikku, reguleerides kõrvalekaldet ≤ ± 0,1mm (nt φ325mm torusid kontrollitakse 325 ± 0,1 mm);
Ovalisuse kontroll: kombineeritud rullid reguleerivad rõhku erinevatel külgedel, tagades ovaalsuse ≤0,5% (nt φ114mm torudel on ovaalsus ≤0,57mm);
Õmbluse vahekontroll: serva lõhe hoitakse 0,1 mm-0,2 mm (tavalise ERW jaoks) või 0,05 mm-0,1 mm (jaoksHFW terasest torud), luues optimaalse keevitusi.
Spiraaltoru moodustamine
Spiraaltorude moodustamine keskendub suurele - läbimõõdu tootmisele, kuid sellel puudub täpsus, kasutades "spiraalse veeremisprotsessi":
Spiraalne veeremine
Terasmähised juhitakse fikseeritud nurga all spiraalsesse moodustamismasinasse (30 ° - 60 °, reguleeritakse sihtmärgi läbimõõduga läbimõõduga läbimõõduga, vajavad väiksemaid nurki). Masina moodustamisrullid lükkavad terasemähise spiraal ette, moodustades järk -järgult silindrilise tooriku. Peamised piirangud:
Serva joondamine: tugineb käsitsi reguleerimisele, põhjustades ebaühtlasi lünki (0,5 mm-1mm) ja kehva keevisõmbluse konsistentsi;
Ovalisuse kontrolli: spiraalse stressi tõttu ületab ovaalsus sageli 1% (nt φ1200mm torudel on ovaalsus ≥12mm), mis mõjutab tihenemist kõrge - rõhu stsenaariumide korral;
Kiiruse piirang: kiiruse moodustamine on ainult 1-5m/min, 1/10 Huayangi omadestHFW terasest torumoodustuskiirus (30–60m/min).

Keevitusprotsess: vastupidavuse kuumus (ERW) vs kaare kuumus (spiraal)
Erw torukeevitamine (Huayangi põhitehnoloogia)
Keevitamine on ERW torude - Huayangi protsess jaguneb tavaliseks ERW ja tavaliseks ERW jaHfwkeevitamine, mõlemad kuuluvadElektrikindlus keevitatud terastoruTehnoloogiad.
Tavaline ERW keevitamine (madal - keskmise sagedus)
Sobib madala - rõhk ERW torude jaoks (töörõhk ≤2MPa), protsess kasutab keskmise - sagedusvoolu (1kHz-3KHz) läbiviimiseks vask-elektroode:
Soojuse genereerimine: vool läbib toru tühjad servad (kõrge vastupidavus), soojendades neid 1200 kraadi -1300 kraadi (plastist sulamise olek);
Ekstrusiooni sulandumine: ekstrusioonirullid rakendavad sulametalli ja õhu välja pigistamiseks rõhku (2MPA-5MPa), moodustades kindla keevisõmbluse;
Tõhususe eelis: keevituskiirus 10 - 20m/min, pole vaja keevitada traati ega voogu (väldib jääkidega seotud korrosiooni).
Näiteks Huayangi φ48 × 3,5 mm tellingutorud kasutavad seda keevitusmeetodit - iga 6m toru keevisõmbluse jaoks vaid 18 sekundit, keevisõmbluse tugevus on 85–90% plasmetallist.
HFW keevitamine (kõrge - sagedus)
Kasutatud HFW terasest torud(Kõrge - rõhu stsenaariumid), Huayang kasutab imporditud saksa SMS -i kõrget - sagedusvestlusmasinad:
Induktsiooni kuumutamine: kõrge - sageduse induktsioonmähis (300 kHz-500kHz) genereerib toru tühja ümber magnetvälja, indutseerides servas olevad pöörisvoolud, et seda kuumutada (kuumutamise laius ≤2mm, vältides mitteväärismetalli teravilja);
Sünkroon jahutamine: vee -udu süsteem jahutab keevisõmblust kohe pärast ekstrusiooni, vähendades jahutusaega 30 sekundini (täpsustab keevisõmblusaja);
POST - keevisõite: keevitatud toru kuumutatakse sisemise stressi kõrvaldamiseks 700 kraadi -750 kraadi, mille keevisõmbluse tugevus ulatub 95% -ni mitteväärismetallist.
2023. aasta shanxi - Beijingi maagaasi torujuhtmeprojekt Huayangi φ325 × 10mmHFW terasest torud (selle protsessi kaudu keevitatud) talus 12MPA hüdrostaatilise testiga, vastates kõrgetele - rõhu transpordistandarditele.
Spiraaltorukeevitamine (sukeldatud kaarekeevitamine)
Spiraaltorud kasutavad sukeldatud kaarekeevitamist (SAW), tuginedes kaare kuumusele ja graanulitele:
Kaare genereerimine: keevitustaraadi ja torude tühja vaheline elektriarv sulab ravimmetalli ja traadi (temperatuur ≥3000 kraadi);
Voolukaitse: granuleeritud voo katab kaare ja sula basseini, takistades õhu saastumist, kuid jättes jäägid;
Double - külgne keevitamine: enamik spiraaltorusid kasutab keevisõmbluse tugevuse parandamiseks topelt - sae, kuid see kahekordistab protsessi keerukust ja kulusid.
Peamised puudused võrreldes ERW -ga:
Madal efektiivsus: keevituskiirus 1-5m/min, 1/6 tavalisest ERW-st;
Jääkrisk: voolujääk võib jääda keevisõmblusse, suurendades niiske keskkonnas korrosiooniriske;
Defektide määr: kaare soojust on raske kontrollida, mis viib 5% -8% keevisõmbluse defektide määra (vs ≤0,5% Huayangi puhulHFW terasest torud).
Postitus - keevitusravi: täpne kontroll vs põhiline viimistlus
Erw torupost - ravi (Huayangi range kvaliteedikontroll)
Huayang rakendab ERW torude jaoks süsteemi "täis - protsessikontroll + suunatud töötlemine":
Keevisõmbluste kärpimine ja kujundamine
Tavalised ERW torud: mehaaniline trimmer eemaldab keevisõmbluste ülemäärased helmed (kõrgus ≤0,2mm), tagades toru pind siledaks;
HFW terasest torud: Täpne lihvimismasin poleerides keevisõmbluse torukerega (kõrvalekalde ≤0,1 mm), vähendades voolutakistust vedeliku transpordis.
Kvaliteedikontroll
Kolm peamist ülevaatust tagavad kvaliteedi:
Ultraheli vigade tuvastamine: skaneerib keevisõmbluse 360 °, et tuvastada sisemised defektid (tundlikkus ≥0,5 mm);
Hüdrostaatiline rõhu test: testid 1,2–1,5-kordse rõhuga (nt 12MPa jaoksHFW terasest torud) 10 minutit ei lubata leket;
Mehaanilise omaduse test: proovid läbivad tõmbe-, löögi- ja paindekatseid (Huayangi omaHFW terasest torudmõjutavad sitkust ≥60J/cm² temperatuuril -40 kraadi).
Spiraaltoru postitus - töötlemine
Spiraaltoru postitus - töötlemine on lihtsam, keskendudes põhidefektide parandamisele:
Voopuhastus: kasutab pinnavoolu eemaldamiseks pintslit või õhujoa, kuid sisejääke on raske kõrvaldada;
Defekti parandamine: x - kiirte tuvastamine tuvastab defektid (nt räbu kaasamine), mis parandatakse käsitsi keevitamise kaudu (madal efektiivsus ja halb järjepidevus);
Rõhuproovi puudumine: suure läbimõõdu ja kõrgete kulude tõttu jätavad enamik spiraaltorusid hüdrostaatilise rõhu testide vahele, suurendades lekkeriske.
Järeldus: protsess - Huayangi ja klientide ajendatud valik
Tootmisprotsessi erinevused ERW ja spiraaltorude vahel määravad otseselt nende toote väärtuse: Huayangi ERW torud (tavalised ja tavalised HFW terasest torud) Tänu rangele tooraine juhtimisele, multi - rulli moodustamisele ja takistuse soojuse keevitamisele silma paista täpsuse, tõhususe ja kõrge {- rõhu jõudluse osas. Spiraaltorud, mis sobivad suureks - läbimõõdu tootmiseks, on täpsuse, tõhususe ja korrosioonikindluse piirangud.
Klientide jaoks on nende protsessi erinevuste mõistmine ratsionaalse valiku võti:
Kui toru läbimõõt on ≤630mm (olenemata madalast või kõrgsurvest), valige madala - rõhustsenaariumide jaoks ERW torud - tavaline ERW (HFW terasest torud kõrge - rõhu stsenaariumide jaoks (nafta/gaas, kõrge - rõhu auru);
Kui läbimõõt ületab 800 mm ja rõhk on ≤4MPa, vali spiraaltorud, kuid pöörake tähelepanu regulaarsele voolavuse jääkide puhastamisele.
Professionaalse tootjanaElektrikindlus keevitatud terasest torud, Huayang jätkab ERW optimeerimist jaHfwprotsessid (nt arendamine 800mm - läbimõõdugaHFW terasest torud) rakenduse stsenaariumide laiendamiseks. Lõppkokkuvõttes on protsess kvaliteedi - aluseks Huayangi ranged tootmisstandardidElektrikindlus keevitatud terastoruvastab klientide vajadustele, juhtides võidu - võidab koostööd.