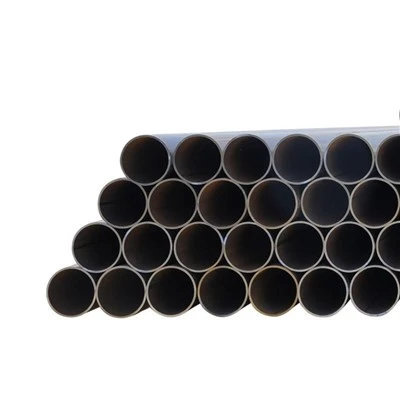

Mustade terastorude tootmisprotsess Huayangis
Sissejuhatus: mis on Huayangi mustad terastorud?
Mustad terastorud,-mida iseloomustab nende katmata, oksiidirikas-tume pind-on kriitiline variantelektritakistusega keevitatud terastorudHebei Huayang Steel Pipe Co., Ltd. Erinevalt tsinkkattega tsingitud torudest säilitavad mustad terastorud pärast keevitamist kuumtöötlemisel moodustunud loodusliku pinna, mis muudab need ideaalseks madala-korrosiooni ja kõrge-temperatuuri korral, nagu tööstuslikud aurutorud ja siseruumide gaasijaotus. Huayangis toodetakse musti terastorusid peamiselt kahe keevitustehnoloogia abil: elektritakistuskeevitus (ERW) keskmise-kuni-madala rõhu jaoks ja kõrgsageduskeevitus (HFW) kõrgrõhuga kriitiliste rakenduste jaoks.
Tehnilise konteksti kinnitamiseks tehke järgmist.mis on erw toru? See on anelektriline takistuskeevitatud terastoru moodustatud keskmise sagedusega{0}}takistussoojuse (1kHz–3kHz) abil, et sulatada teraspooli servad,erw toru tähendusrõhutades masstootmise efektiivsust – 70% Huayangi mustadest terastorudest kasutavad ERW tehnoloogiat. Seevastu hfw terastorud (lisatasuelektriline takistuskeevitatud terastoru variant) tuginedahfw tähendus(Kõrg-kõrgsageduskeevitus, 300 kHz-500 kHz) täpsete keevisõmbluste jaoks, moodustades 30% musta terastoru väljundist ja teenindab kõrgsurveõli/gaasi ülekannet. Selles artiklis kirjeldatakse Huayangi mustade terastorude täielikku tootmisprotsessi, tuues esile peamised etapid, tehnilised optimeerimised ja kvaliteedikontrolli meetmed.

Eeltootmine-: tooraine ettevalmistamine ja ülevaatus
Kvaliteetsete-mustade terastorude aluseks on range tooraine kontroll-Huayangi eeltootmisprotsess- tagab, et keevitusliini sisenevad ainult kvalifitseeritud terasrullid.
Teraspooli valik: kvaliteedi ja rakenduse sobitamine
ERW mustad terastorud: keskenduge kulu{0}}tõhusatele kvaliteediklassidele
ERW{0}}põhiste mustade terastorude jaoks (enamik Huayangi toodangust) valib ettevõte madala-süsiniksisaldusega terastorud, mis tasakaalustavad keevitatavust ja tugevust.
Esmane klass: ASTM A36 (C Vähem või võrdne 0,29%, Mn 0,80%-1,20%) tsiviil- ja kergetööstuse mustade torude jaoks (nt tellingud, siseruumide gaasitorud). Huayang hankib A36 pooli sertifitseeritud tehastest nagu Baosteel ja Shougang, kusjuures iga mähisega on kaasas veski sertifikaat, mis kinnitab keemilist koostist ja mehaanilisi omadusi;
Rakenduse joondamine: Φ48 × 3,5 mm mustade ERW tellingute torude jaoks tagavad A36 rullid tõmbetugevuse 400 MPa-550 MPa – piisav 200 kg/m koormuse talumiseks. 2024. aastal lükkas Huayang tagasi 2 partiid A36 pooli, milles oli liiga palju süsinikku (0,31%), kuna kõrge süsinikusisaldus suurendaks keevisõmbluse haprust.
HFW mustad terastorud: kõrge{0}}jõudlusega
HFW{0}}põhiste mustade terastorude jaoks (kõrg-rõhu stsenaariumid) kasutab Huayang kõrgema-klassi terasest mähiseid:
Esmane klass: ASTM A106 klass B (C vähem või võrdne 0,30%, Mn 0,29%-1,06%) rangemate väävli/fosfori piirangutega (mõlemad 0,035% või vähem), et vähendada keevisõmbluse defekte. Need poolid on pärit ArcelorMittalist ja POSCO-st, tagades ühilduvuse HFW kõrgsagedusliku induktsioonkeevitusega;
Erinõuded: Maagaasiliinides kasutatavate Φ219 × 8 mm mustade HFW torude jaoks valitakse madala jääkelementidega poolid (Nb kuni 0,05%, V väiksem või võrdne 0,05%), et tõsta kõrge -temperatuuri stabiilsust-, mis on kriitilise tähtsusega 350-kraadiste elektrijaamade vastupidamiseks.
Tooraine kontroll: kvaliteedi tagamine algusest peale
Huayangi kvaliteedikontrolli (QC) osakond kontrollib teraspooli kolmel tasandil:
Mõõtmete kontroll: Laser gauges verify coil thickness (tolerance ±0.1mm) and width (±1mm) to ensure compatibility with forming rolls. For ERW black pipes, coil thickness variation >±0,1 mm põhjustaks lõpliku toru seina paksuse ebaühtluse;
Keemiline analüüs: otselugemisspektromeeter kontrollib süsiniku-, mangaani-, väävli- ja fosforisisalduse osas 3 proovi mähise kohta. 2024. aastal tuvastati selles etapis 1 partii A106 mähiseid, mille väävlisisaldus oli 0,040% (ületades ASTM-i 0,035%), mis takistas sellel sisenemast HFW tootmisse;
Pinna ülevaatus: Automated optical scanners check for coil surface defects (scratches >0,2 mm, roostetäpid), mis võivad mõjutada keevisõmbluse kvaliteeti. Defektsed poolid kas parandatakse (väikesed kriimud) või lükatakse tagasi (tugev rooste), tagades 99,5% kvalifitseeritud tooraine määra.
Keevitusvormimine: ERW ja HFW Technologies Huayangis
Keevitusvormimine on Huayangi musta terastoru tootmise tuum, mille ERW ja HFW tehnoloogiad on kohandatud erinevatele jõudlusnõuetele.
ERW-keevitus keskmise{0}}madala rõhu jaoksMustad terastorud
Vormimine: terasrullide vormimine silindriteks
Huayangi ERW liin kasutab mitme{0}}rulli gradiendi vormimist, et tagada ühtlane toru kuju:
Lahtikerimine ja nivelleerimine: Teraspoolid keritakse lahti kiirusega 15 m/min-20 m/min ja lastakse jääkpinge kõrvaldamiseks läbi 5-rullilise tasandusseadme – see hoiab ära torude deformeerumise keevitamise ajal. Φ114 × 4,5 mm mustade ERW torude puhul tagab nivelleerimine tasasuse Vähem kui 0,5 mm/m või sellega võrdne;
Jaotus ja viimistlusrullid: 7-10 rullide komplekti (olenevalt toru läbimõõdust) vormivad tasapinnalise terasriba järk-järgult silindriliseks. Jaotusrullid (esimesed 3 komplekti) moodustavad esialgse kõvera, viimistlusrullid (lõplikud 4-7 komplekti) aga viimistlevad kuju ovaalsuseni. Vähem kui 0,5% kriitiline keevisõmbluse tsentreerimiseks.
Keskmise sagedusega-keevitus: servade täpne sulatamine
Keevitamise samm võimendabERW keskmise sageduse{0}}eelis(1kHz-3kHz) stabiilse sulandumise saavutamiseks:
Elektroodide kontakti küte: Vaskelektroodid suruvad vastu silindri avatud servi, läbides 800A-1200A voolu. Elektritakistus tekitab soojust (1300-1400 kraadi), sulatades terasest servad sulaks. Paksuseinaliste Φ273×10mm mustade ERW torude puhul suurendatakse voolu 1200A-ni, et tagada serva täielik sulamine;
Squeeze Fusion: allavoolu suruvad rullid rakendavad 2 MPa-3 MPa survet, et sulatatud servad sulatada, moodustades pikisuunalise keevisõmbluse. Huayangi PLC-süsteem reguleerib rõhku reaalajas riba paksuse alusel – liiga väike rõhk põhjustab mittetäieliku sulandumise, samas kui liigne rõhk põhjustab keevistera ülevoolu.
Kõrgsurvega mustade terastorude kõrgsurve{0}}keevitus
Täppisvormimine HFW-ühilduvuse tagamiseks
HFW-põhised mustad terastorud nõuavad suuremat vormimistäpsust, et need sobiksid kõrgsageduskeevitusega-:
Rullide peenhäälestus-: 10-12 komplekti mikroni-taseme reguleerimisega rulle muudavad terasriba silindriks, mille ovaalsus on 0,3% või väiksem. Φ325 × 12 mm mustade HFW torude puhul tagab see ühtlase induktsioonkuumutuse tagamiseks servade joondamise ±0,1 mm kriitilise piires;
Servade kärpimine: Mehaaniline trimmer eemaldab paralleelsuse tagamiseks igast riba servast 0,5–1 mm. Ebaühtlased servad põhjustavad HFW ajal ebaühtlast kuumenemist, mis põhjustab keevisõmbluse defekte, nagu mittetäielik sulamine.
Kõrgsageduslik{0}}induktsioonkeevitus
HFW mittekontaktne{0}}küte on kõrgsurve-must terastoru kvaliteedi võtmeks:
Induktsioonspiraalküte: Moodustunud silindrit ümbritseb induktsioonmähis (300 kHz-500 kHz), tekitades magnetvälja, mis kutsub esile pöörisvoolud terase servades. See soojendab servad 1350–1450 kraadini ilma elektroodiga kokku puutumata, vältides kulumist ja saastumist;
Kiire pigistamine ja jahutamine: pigistatavad rullid avaldavad servade sulatamiseks 4 MPa-5 MPa survet, veepihustus jahutab keevisõmblust kohe – see täpsustab keevisõmbluse terasid ja vähendab sisemist pinget. Φ219 × 8 mm mustade HFW torude puhul (ASTM A106 klass B) tagab see samm keevisõmbluse tugevuse, mis on suurem või võrdne 95% mitteväärismetallist.
-Järgmine keevitamine: kuumtöötlus ja pinna mustamine
Huayangi mustade terastorude "must" pind moodustub keevitusjärgse-kuumtöötluse käigus, mis parandab ka mehaanilisi omadusi.
Stressi leevendamine: stabiilsuse tagamine
ERW mustad terastorud: mõõdukas lõõmutamine
ERW mustad torud läbivad keevisõmbluse pinge leevendamiseks partii lõõmutamise:
Temperatuuri juhtimine: Torusid kuumutatakse kellaahjus 650 kraadini -700 kraadini, hoitakse 1-2 tundi, seejärel jahutatakse 300 kraadini 50 kraadi tunnis. See vähendab HAZ (kuumamõjutatud tsooni) kõvadust 230 HV-lt kuni 200 HV-ni - väldib pragude tekkimist külmpainutamisel;
Partiihaldus: Huayang töötleb 50{4}}100 toru partii kohta (olenevalt suurusest), et tagada ühtlane kuumutamine. Φ48 × 3,5 mm tellingute torude puhul tagab lõõmutamine kohapealse paigaldamise ajal deformatsiooni puudumise.
HFW mustad terastorud: pidev lõõmutamine
HFW mustad torud kasutavad suurema tõhususe ja täpsuse tagamiseks pidevat lõõmutamist:
Ahju seadistamine: 30 m-pikkune pideva lõõmutamise ahi soojendab torusid 720 kraadini -750 kraadini, temperatuuri reguleerimisega ±5 kraadi. See kõrvaldab pinge ühtlasemalt kui partii lõõmutamine, mis on kõrgsurve jõudluse jaoks kriitiline;
Post{0}}Lõõmutamine jahutus: Torud jahutatakse gaasilise lämmastiku abil temperatuurini 200 kraadi, seejärel jahutatakse õhk{1}} toatemperatuurini. Maagaasiliinides kasutatavate Φ219 × 8 mm HFW torude puhul tagab see samm tõmbetugevuse püsimise 415 MPa või sellega võrdne (ASTM A106 klassi B nõue).
Pinna tumenemine: iseloomuliku viimistluse moodustamine
Must pind moodustub kuumtöötlemise ajal kontrollitud oksüdatsiooni teel:
Hapniku reguleerimine: Lõõmutamise viimases etapis juhitakse ahju väike kogus hapnikku, moodustades toru pinnale õhukese raudoksiidikihi (Fe₃O4, paksusega 5μm-10μm). See kiht annab torule selle tumeda välimuse ja tagab minimaalse korrosioonikindluse kuivas keskkonnas;
Pinna puhastamine: Pärast lõõmutamist pritsitakse torud-puhastatud teraspuruga, et eemaldada lahtine oksiid ja katlakivi, jättes sileda musta pinna. Huayangi haav{2}}puhastusprotsess saavutab pinna kareduse Ra 1,6 μm- või sellega võrdne, ideaalne värvi nakkumiseks, kui kliendid vajavad täiendavat kaitset.

Viimistlus: lõikamine, jäsemete eemaldamine ja kvaliteedikontroll
Musta terastoru tootmise viimane etapp Huayangis keskendub mõõtmete täpsustamisele ja rangele kvaliteedikontrollile.
Lõikamine ja jäsemete eemaldamine: kliendi spetsifikatsioonide täitmine
Täppislõikamine
Huayang kasutab CNC-lõikamismasinaid torude lõikamiseks{0}}kliendi määratud pikkusteks:
Pikkuse tolerants: standardpikkuste 6m/9m korral on tolerants ±3mm; kohandatud pikkuste puhul (nt 4,5 m siseruumide gaasijuhtmete puhul) on tolerants ±2 mm. Laseri pikkuse detektor kontrollib iga toru, tagades vastavuse ASTM A53/A106 standarditele;
Lõikamiskiirus: ERW musti torusid lõigatakse kiirusega 10-15 tk/min, HFW torusid (paksemad seinad) aga 5-8 tükki/minutis, et vältida jäsemete tekkimist.
Keevisõmbluse eemaldamine
Sujuvuse tagamiseks eemaldatakse nii sisemised kui ka välimised keevisõmblused:
Väline jäsemete eemaldamine: Pöördlõikur lõikab välimised keevisõmblused kõrguseks alla 0,1 mm või sellega võrdseks, vältides käsitsemisel vigastusi ja tagades sobivuse;
Sisemine jäsemete eemaldamine: Paindlik sisemine lõikur (torude jaoks, mille läbimõõt on suurem või võrdne 50 mm) või lihvimistööriist (väiksema läbimõõduga) eemaldab sisemised helmed. Suruõhuliinides kasutatavate Φ88,9 × 4,55 mm mustade ERW torude puhul tagab see takistusteta õhuvoolu.
Kvaliteedikontroll: defektide puudumise tagamine
Huayang rakendab mustade terastorude jaoks neljaastmelist kontrolliprotsessi:
Hüdrostaatiline testimine: 100% torudest läbib survetesti (1,5 × nimirõhk) 10-15 minuti jooksul. ERW musti torusid (väiksem või võrdne 2,0 MPa) testitakse 3,0 MPa juures, HFW musti torusid (suurem või võrdne 2,0 MPa) aga 4,0 MPa - rõhulangus pole lubatud;
Mittepurustav testimine (NDT): ERW torud läbivad 100% ultrahelivigade tuvastamise (UT), et tuvastada keevisõmbluse defekte, mis on suuremad kui 0,5 mm või sellega võrdne; HFW torud lisavad kriitiliste projektide (nt naftatöötlemisliinide) jaoks 20% röntgenikontrolli, et tagada sisemise poorsuse puudumine;
Mõõtmete mõõtmine: lasermõõturid kontrollivad välisläbimõõtu (OD) ja seina paksust (WT) - Φ100 × 6,02 mm ERW torude puhul, OD tolerants on ±0,1 mm, WT tolerants ±5%;
Mehaaniline testimine: 1 proov 50 toru kohta läbib tõmbe- ja löögikatse. ASTM A36 ERW torude puhul on nõutav tõmbetugevus 400 MPa või suurem ja löögienergia 45 J või suurem 0 kraadi juures.
Järeldus: Huayangi eelis musta terastoru tootmisel
Mustade terastorude tootmisprotsess Huayangis on tooraine kontrolli, täppiskeevituse (ERW/HFW), sihipärase kuumtöötluse ja range kvaliteedikontrolli süstemaatiline integreerimine, -iga samm on optimeeritud vastama erinevate rakenduste vajadustele. Kasutades ERW-tehnoloogiat kulutõhusate-masstoodetud mustade torude jaoks-ja HFW-d kõrgsurvekriitiliste-variantide jaoks, tagab Huayang omaelektritakistusega keevitatud terastorudpaista silma nii tsiviil- kui ka tööstusliku stsenaariumi korral.
Peamised eelised, nagu suletud{0}}ahela parameetrite juhtimine keevitamisel, HFW torude pidev lõõmutamine ja 100% NDT kontroll tagavad, et Huayangi mustad terastorud vastavad ülemaailmsetele standarditele (ASTM, GB/T) ja klientide ootustele. Olenemata sellest, kas tegemist on Φ48 × 3,5 mm ERW tellingute torudega pilvelõhkujate jaoks või Φ 219 × 8 mm HFW torudega maagaasitorude jaoks, tagab Huayangi tootmisprotsess ühtlase kvaliteedi, tugevdades tema positsiooni usaldusväärse tootjanaelektritakistusega keevitatud terastorudglobaalsel turul.